Čišćenje i priprema
Površina mora biti oslobođena ulja, nečistoća i ostataka prethodne obrade. Početno stanje površine utiče i na konačan izgled anodizovanog dela.
Jasno objašnjenje elektrohemijskog procesa anodizacije i načina na koji zaštitni oksidni sloj menja svojstva aluminijuma.
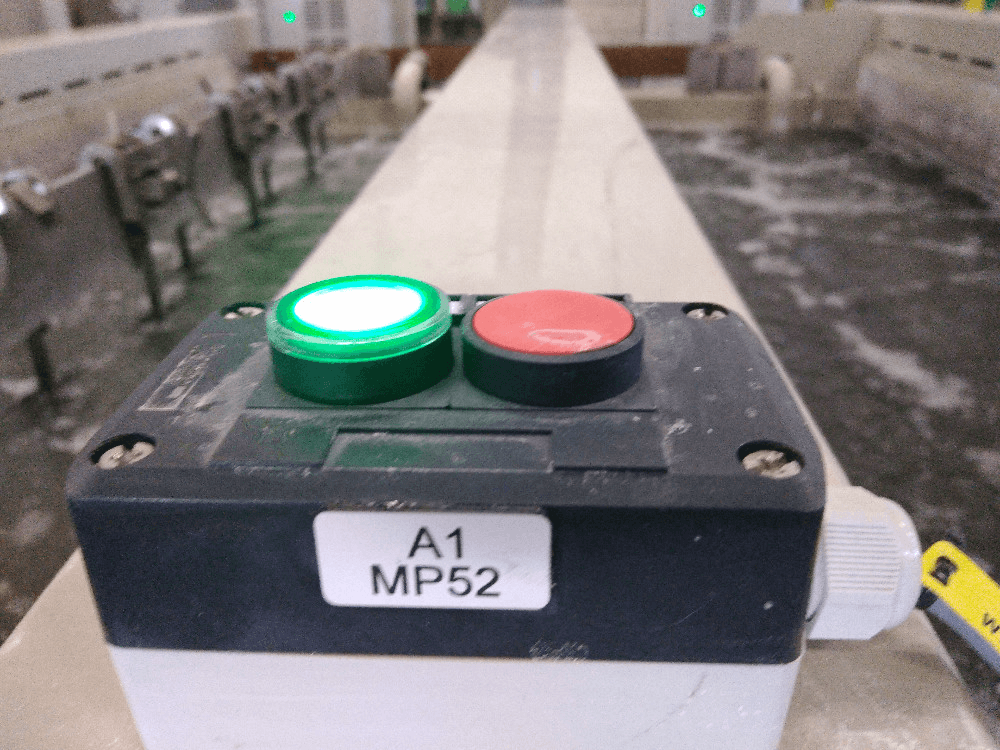
Anodizacija aluminijuma je elektrohemijski proces kojim se prirodni oksidni sloj na površini metala kontrolisano podebljava. Za razliku od boje ili laka, anodni sloj nije samo dodat materijal preko površine — on nastaje iz samog aluminijuma i vezan je za osnovni metal.
U industrijskoj primeni cilj nije samo da aluminijum „izgleda bolje“. Anodni sloj može da poboljša otpornost na koroziju, habanje i električnu izolaciju, a njegova porozna struktura može da posluži i za bojenje pre završnog zatvaranja pora.
Koliko će sloj biti debeo i kakva će svojstva imati zavisi od izabranog procesa, legure, pripreme površine i tehničkog zahteva. Zato se Type II i Type III anodizacija posmatraju kao različiti alati za različite funkcije.
Tačni procesni parametri zavise od vrste anodizacije i zahteva dela, ali osnovna logika sumporne anodizacije može se objasniti kroz nekoliko koraka.
Površina mora biti oslobođena ulja, nečistoća i ostataka prethodne obrade. Početno stanje površine utiče i na konačan izgled anodizovanog dela.
Aluminijumski deo se uranja u odgovarajući elektrolit i električno povezuje tako da u procesu predstavlja anodu. Zbog toga je fizička kontaktna tačka sa alatom neophodna.
Propuštanjem jednosmerne struje odvija se kontrolisana oksidacija aluminijuma. Na površini se formira sloj aluminijum-oksida koji je delom vezan za osnovni materijal, a delom raste ka spolja.
Kod tipične anodizacije u sumpornoj kiselini nastaje organizovana porozna struktura. Ona je važna jer omogućava prijem pigmenta i kasnije zatvaranje pora.
Ako je predviđena crna završna obrada, pigment se uvodi u pore pre završnog zatvaranja. Kod natur završne obrade bojenje se preskače, a površina se završava prema dogovorenom procesu.
Ovo je jedna od najvažnijih razlika između anodizacije i mnogih drugih završnih obrada. Oksidni sloj se formira konverzijom površinskog aluminijuma, pa promena površine utiče i na dimenzije dela. Kod preciznih komponenti zato se anodizacija uzima u obzir već pri konstrukciji i tolerisanju.
Kontrolisano formiran oksidni sloj može povećati zaštitu aluminijuma u odnosu na samu prirodnu oksidaciju, posebno kada je površina pravilno završena.
Kod tvrdih anodnih slojeva površina može postati znatno otpornija na mehaničko habanje, što je važno za funkcionalne delove.
Aluminijum-oksid je električno izolacioni materijal, pa anodizovana površina može imati korisna dielektrična svojstva.
Natur anodizacija zadržava karakter metala, dok porozna struktura omogućava i crnu završnu obradu pre zatvaranja sloja.
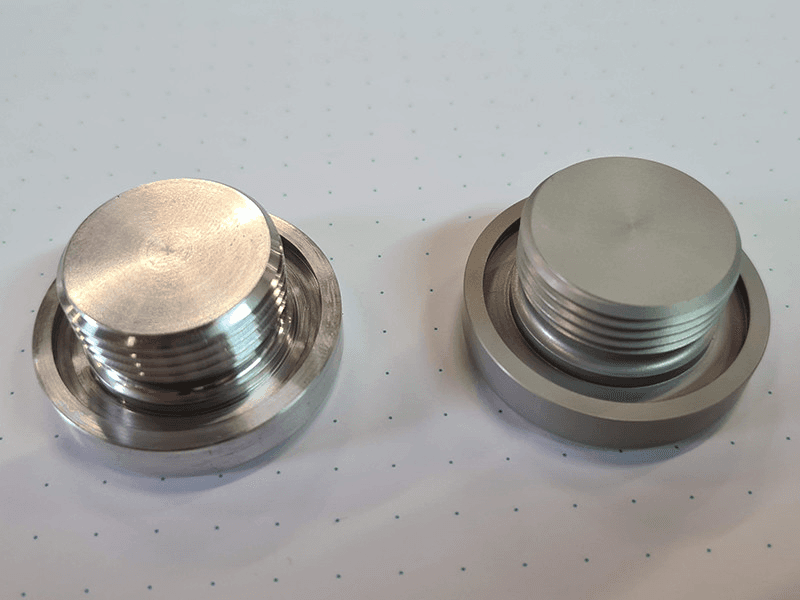
Type II se najčešće bira kada su važni zaštita, izgled i umerena debljina sloja. Type III se koristi kada je prioritet deblji i funkcionalno zahtevniji sloj sa većom otpornošću na habanje i zahtevne uslove rada.
Dobar rezultat je lakše postići kada se površinska obrada razmatra pre završetka crteža. Posebno su važni materijal, tolerancije, površine koje ne smeju biti obrađene i mesto na kome je kontaktni trag prihvatljiv.
Ne. Anodizacijom se elektrohemijski formira oksidni sloj iz površine aluminijuma. Bojenje može biti dodatni korak unutar poroznog anodnog sloja, ali sam proces anodizacije nije klasično nanošenje boje preko metala.
Pošto nastaje iz same površine aluminijuma, anodni sloj se ne ponaša kao klasičan film premaza koji se ljušti sa podloge. Može se, međutim, mehanički oštetiti ako su opterećenja dovoljna da oštete samu oksidnu površinu.
Ne. Legura i njeni legirajući elementi utiču na izgled i ponašanje u procesu. Zato je oznaka legure važna informacija za tehničku procenu.
Električna veza između dela i alata je neophodna da bi deo bio anoda u elektrohemijskom procesu. Na mestu kontakta proces ne može biti identičan slobodnoj površini.
Da. Rast anodnog sloja utiče na površinske dimenzije, pa kritične mere, navoji, dosedi i tolerancije treba da budu razmotreni pre obrade.
Najkorisniji početak su tehnički crtež, oznaka legure, količina i osnovni zahtev za Type II ili Type III, debljinu sloja i završnu obradu ako su već definisani.
Pošaljite crtež i osnovne podatke o materijalu i funkciji dela. Ako proces još nije definisan, tehnički zahtev možemo razjasniti pre nego što materijal stigne u pogon.