Otvoren anodni sloj
Neposredno nakon anodizacije površina je porozna i spremna za dalje završne korake.
Kako porozna struktura anodnog sloja omogućava bojenje i zašto Fintlings koristi natur i crnu završnu obradu.
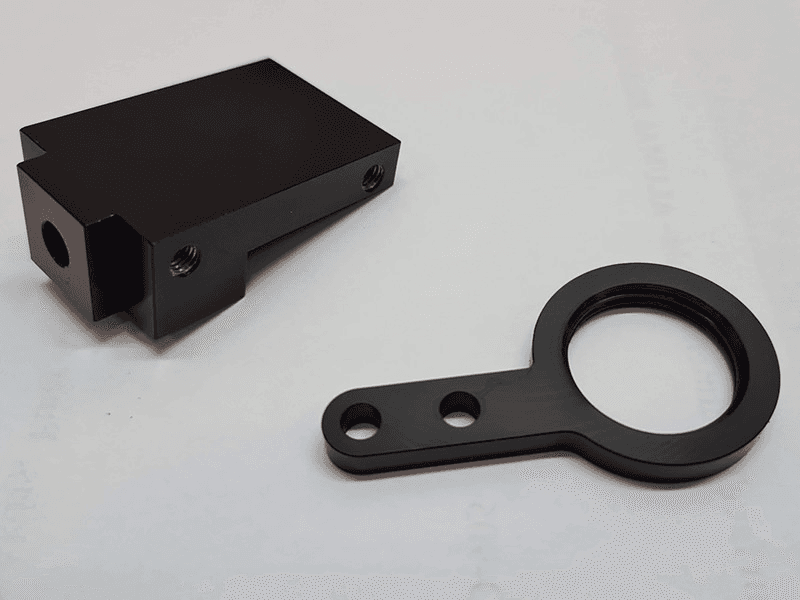
Kod tipične sumporne anodizacije aluminijuma nastaje kontrolisan oksidni sloj sa finom poroznom strukturom. Upravo te pore omogućavaju da se površina oboji pre završnog zatvaranja.
Pigment ne leži na aluminijumu kao klasičan lak ili premaz. On ulazi u pore anodnog sloja, a zatim se u završnoj fazi površina stabilizuje i zatvara. Zato anodizovana boja ima drugačiji karakter od običnog farbanja.
U pogonu Fintlings Serbia potvrđene završne varijante su natur i crna. Natur znači da se anodni sloj ne boji pigmentom, dok se kod crne završne obrade bojenje radi pre završnog zatvaranja pora.
Tokom anodizacije u sumpornoj kiselini formira se sloj sa velikim brojem finih pora. Dok su pore otvorene, mogu da prime odgovarajući pigment. Nakon bojenja sledi završna obrada kojom se pore stabilizuju i smanjuje njihova otvorenost prema okolini.
Neposredno nakon anodizacije površina je porozna i spremna za dalje završne korake.
Kod crne završne obrade pigment ulazi u pore umesto da ostane samo kao film preko površine.
Posle bojenja površina se završno obrađuje kako bi boja i svojstva anodnog sloja ostali stabilni u okviru zahteva procesa.
Čišćenje i prethodna obrada utiču na konačan izgled. Tragovi mehaničke obrade, hrapavost i početno stanje ne nestaju automatski anodizacijom.
Elektrohemijskim procesom na aluminijumu nastaje porozni oksidni sloj odgovarajuće strukture i debljine.
Kod natur varijante pigment se ne dodaje. Kod crne završne obrade pore primaju odgovarajući pigment pre zatvaranja.
Pore se nakon toga stabilizuju u završnoj fazi procesa kako bi površina dobila završna svojstva predviđena specifikacijom.
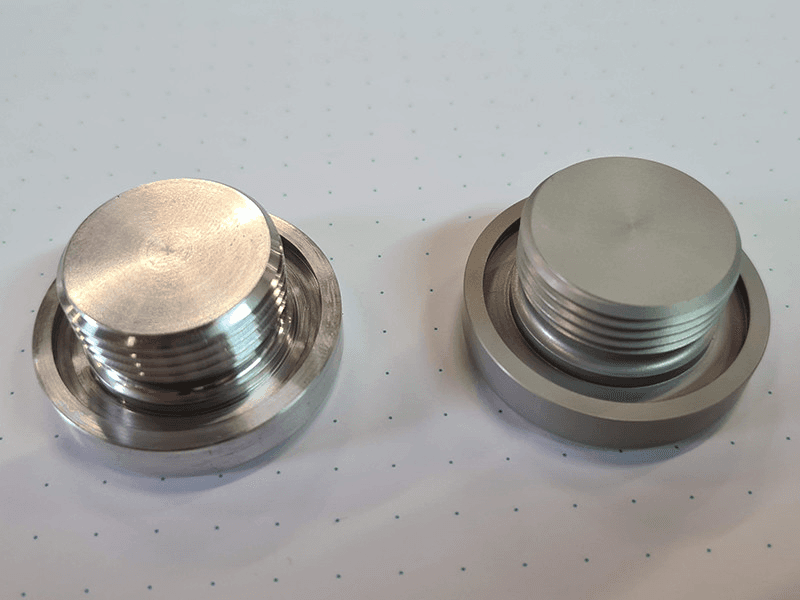
Kod natur anodizacije aluminijum prolazi kroz anodni proces, ali se nakon formiranja sloja ne boji crnim pigmentom. Konačan izgled zavisi od legure, prethodne obrade, debljine sloja i drugih procesnih faktora.
Iako se u procesu koristi crni pigment, konačan vizuelni rezultat nije potpuno nezavisan od podloge. Legura, priprema površine, karakter anodnog sloja i geometrija dela mogu uticati na ton, sjaj i ujednačenost.
Različiti legirajući elementi mogu uticati na prirodnu boju anodnog sloja i na to kako crna završna obrada vizuelno izgleda.
Polirana, obrađena ili matirana površina neće nužno izgledati identično nakon anodizacije i bojenja.
Struktura i debljina sloja utiču na način na koji površina prima pigment i na konačan karakter završne obrade.
Udubljenja, uski prostori, navoji i kontaktne zone mogu imati drugačije procesne uslove od velikih slobodnih površina.
Type II ili Type III se bira prema funkciji dela, očekivanoj debljini sloja i radnim uslovima. Crna boja može biti dodatni zahtev, ali ne treba da bude razlog da se bira pogrešan osnovni proces.
Za tehničke delove često je dovoljno definisati crnu završnu obradu. Kada je vizuelna usklađenost između serija ili između više komponenti posebno važna, korisno je unapred definisati šta kupac očekuje i, po mogućstvu, imati referentni uzorak.
Na mestu električnog i mehaničkog kontakta sa alatom proces nije isti kao na slobodnoj površini. Ako je anodni sloj u kontaktnoj zoni drugačiji ili odsutan, pigment ne može da napravi potpuno isti rezultat kao na ostatku dela.
Zašto ostaje kontaktna tačka?Ne. Kod anodizacije se pigment uvodi u porozni oksidni sloj koji je prethodno formiran na aluminijumu. Kod klasičnog farbanja boja formira zaseban premaz preko površine.
Ne. Natur anodizovani deo ima formiran anodni oksidni sloj, ali bez dodatog crnog pigmenta. Izgled zato ostaje metalan, ali površina nije neobrađena.
Ne nužno. Legura, prethodna obrada, karakter anodnog sloja i geometrija mogu uticati na konačnu nijansu i sjaj.
Ne pouzdano. Anodizacija prati osnovnu površinu, pa tragovi mehaničke obrade i nepravilnosti mogu ostati vidljivi i nakon bojenja.
Ne ponaša se kao klasičan film boje koji se ljušti sa podloge, jer pigment ulazi u anodni sloj. Ipak, površina može da se mehanički ošteti ako se ošteti sam anodni sloj.
Boja je dodatni zahtev. Osnovni tip anodizacije treba birati prema funkciji dela, debljini sloja, tolerancijama i uslovima rada.
Pošaljite crtež, leguru, količinu i informaciju o željenom izgledu. Ako je vizuelna usklađenost posebno važna, navedite i koje površine su kritične.