Rengöring och förbehandling
Ytan måste befrias från olja, smuts och rester från tidigare bearbetning. Den ursprungliga ytans skick påverkar även det slutliga utseendet.
En tydlig förklaring av den elektrokemiska anodiseringsprocessen och hur oxidskiktet påverkar aluminiumets egenskaper.
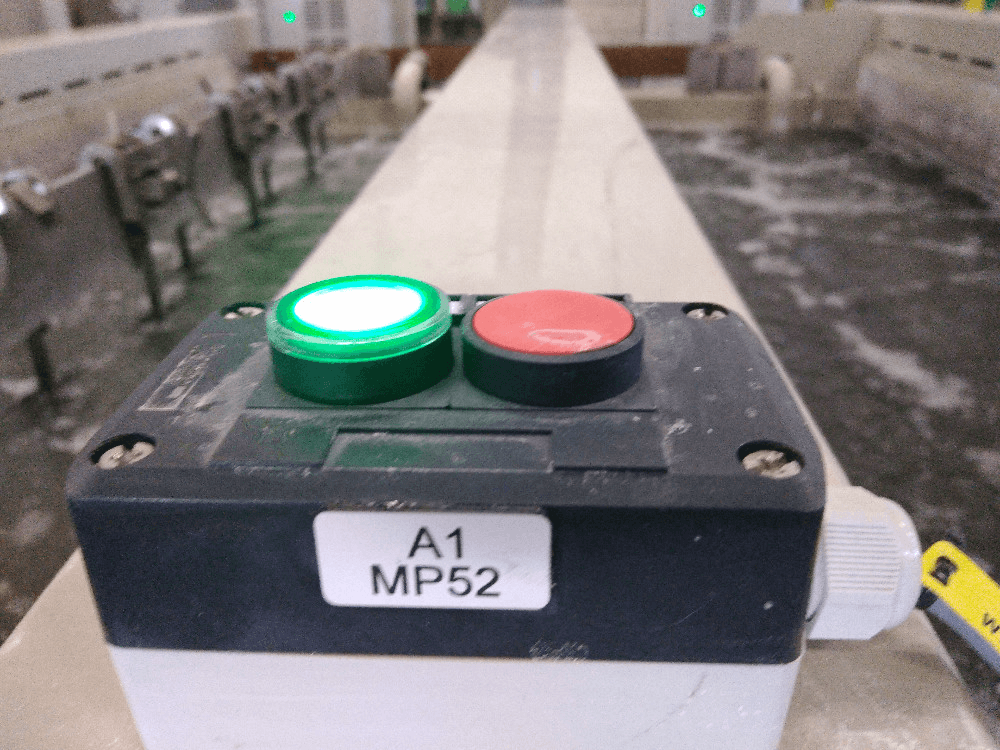
Anodisering av aluminium är en elektrokemisk process där metallens naturliga oxidskikt byggs upp på ett kontrollerat sätt. Till skillnad från färg eller lack är anodskiktet inte bara ett extra material ovanpå ytan — det bildas ur aluminiumet och är bundet till grundmaterialet.
I industriell användning handlar processen inte bara om utseende. Anodskiktet kan förbättra korrosionsskydd, slitstyrka och elektrisk isolering, och den porösa strukturen kan användas för infärgning före den avslutande förseglingen.
Skikttjocklek och egenskaper beror på vald process, legering, förbehandling och det tekniska kravet. Därför används Type II och Type III som olika verktyg för olika funktioner.
Exakta processparametrar beror på anodiseringstyp och detaljkrav, men grundprincipen för svavelsyraanodisering kan beskrivas i några steg.
Ytan måste befrias från olja, smuts och rester från tidigare bearbetning. Den ursprungliga ytans skick påverkar även det slutliga utseendet.
Aluminiumdetaljen sänks ned i en lämplig elektrolyt och ansluts elektriskt så att den fungerar som anod. Därför krävs en fysisk kontaktpunkt mot fixturen.
När likström leds genom systemet sker en kontrollerad oxidation av aluminiumet. Ett skikt av aluminiumoxid bildas vid ytan och är integrerat med grundmaterialet.
Vid typisk anodisering i svavelsyra bildas en organiserad porös struktur. Den är viktig eftersom den kan ta upp pigment och senare förseglas.
Om svart ytfinish önskas tillförs pigment i porerna före den avslutande förseglingen. Vid naturfinish utelämnas infärgningen och ytan avslutas enligt överenskommen process.
Detta är en av de viktigaste skillnaderna mellan anodisering och många andra ytbehandlingar. Oxidskiktet bildas genom omvandling av ytaluminium och påverkar därmed detaljens mått. På precisionskomponenter bör anodisering därför beaktas redan vid konstruktion och toleranssättning.
Ett kontrollerat oxidskikt kan förbättra aluminiumets skydd jämfört med enbart den naturliga oxidationen, särskilt när ytan avslutas korrekt.
Vid hårdare anodskikt kan ytan få betydligt bättre motstånd mot mekaniskt slitage, vilket är viktigt för funktionella komponenter.
Aluminiumoxid är elektriskt isolerande och en anodiserad yta kan därför ge användbara dielektriska egenskaper.
Naturfinish behåller metallens karaktär medan den porösa strukturen även möjliggör svart infärgning före försegling.
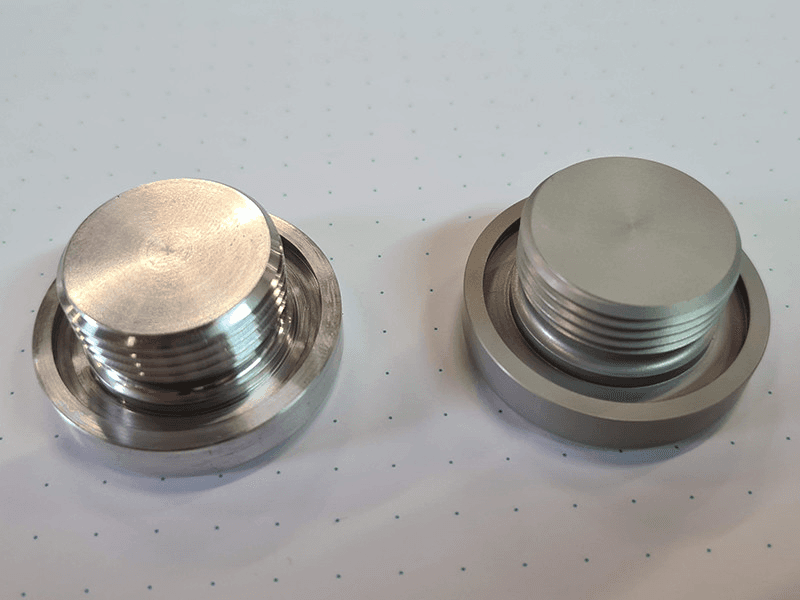
Type II väljs ofta när skydd, utseende och måttlig skikttjocklek är viktiga. Type III används när fokus ligger på ett tjockare och mer funktionellt skikt med högre slitstyrka och mer krävande driftsförhållanden.
Ett bra resultat är lättare att uppnå när ytbehandlingen beaktas innan ritningen är helt färdig. Material, toleranser, ytor som inte får behandlas och var ett kontaktmärke kan accepteras är särskilt viktiga.
Nej. Vid anodisering bildas ett oxidskikt elektrokemiskt ur aluminiumytan. Infärgning kan vara ett efterföljande steg i det porösa anodskiktet, men själva anodiseringen är inte vanlig målning.
Eftersom skiktet bildas ur själva aluminiumytan beter det sig inte som en traditionell färgfilm som lossnar från underlaget. Det kan däremot skadas mekaniskt om belastningen är tillräckligt hög för att skada oxidskiktet.
Nej. Legering och legeringsämnen påverkar både utseende och processbeteende. Därför är materialbeteckningen viktig vid teknisk bedömning.
Elektrisk anslutning mellan detalj och fixtur krävs för att detaljen ska fungera som anod. Vid kontaktpunkten kan processen inte bli identisk med den fria ytan.
Ja. Tillväxten av anodskiktet påverkar ytmåtten, därför bör kritiska mått, gängor, passningar och toleranser beaktas före behandling.
En bra början är teknisk ritning, legering, antal och grundkrav på Type II eller Type III, skikttjocklek och ytfinish om dessa redan är definierade.
Skicka ritning och grunddata om material och detaljens funktion. Om processen ännu inte är definierad kan det tekniska kravet redas ut innan materialet kommer till anläggningen.