Brzo formiranje oksida
Sveža aluminijumska površina skoro odmah reaguje sa kiseonikom i stvara tanak zaštitni film.
Uloga prirodnog i anodizovanog oksidnog sloja u zaštiti aluminijuma od atmosferskih i drugih korozivnih uticaja.
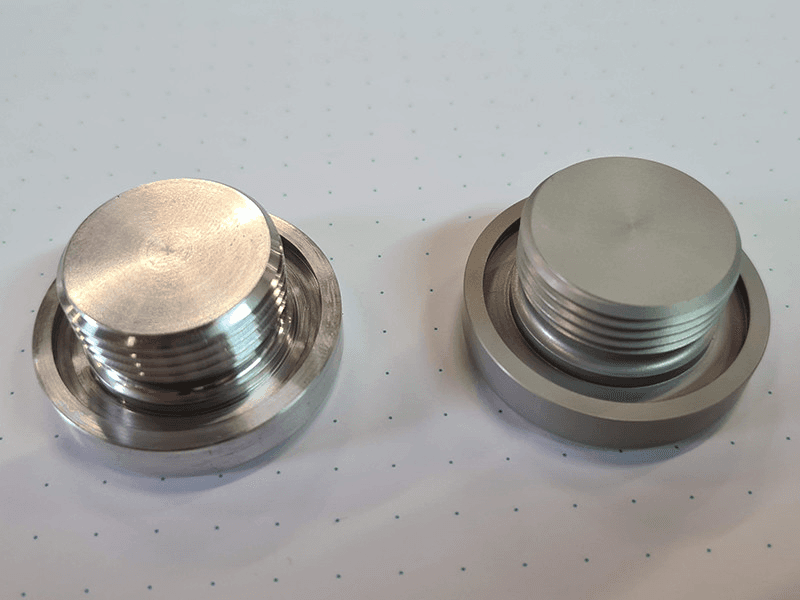
Aluminijum veoma brzo reaguje sa kiseonikom iz okoline i na površini formira tanak prirodni oksidni sloj. Taj sloj usporava dalje propadanje metala i jedan je od razloga zbog kojih je aluminijum prirodno otporan na koroziju.
Problem je što prirodni oksid nije dovoljan za svaki radni uslov. Vlažnost, soli, kisela ili alkalna sredina, nečistoće i mehaničko oštećenje površine mogu promeniti ponašanje aluminijuma i ubrzati lokalnu koroziju.
Anodizacija koristi isti osnovni fenomen — formiranje aluminijum-oksida — ali ga vodi kontrolisano. Time se dobija deblji i organizovaniji zaštitni sloj čija svojstva mogu da se prilagode nameni komponente.
Kod čelika korozioni produkti uglavnom ne formiraju stabilnu zaštitnu barijeru. Kod aluminijuma se prirodni oksidni film formira vrlo brzo i snažno prijanja uz osnovni metal. Zbog toga se dalja reakcija sa okolinom značajno usporava.
Sveža aluminijumska površina skoro odmah reaguje sa kiseonikom i stvara tanak zaštitni film.
Prirodni oksid nije klasičan premaz koji samo leži na površini, već je hemijski povezan sa aluminijumom.
Prirodni sloj je tanak. U zahtevnijim sredinama ili kod funkcionalnih komponenti često je potrebna kontrolisanija i deblja zaštita.
Tokom anodizacije prirodni oksidni sloj se elektrohemijski razvija do znatno veće debljine. Struktura i završna obrada tog sloja utiču na to koliko dobro površina odoleva okolini, habanju i lokalnim oštećenjima.
Dugotrajna vlaga i zadržavanje vode na površini mogu biti problematični, posebno ako postoje pukotine, zazori ili mesta na kojima se tečnost zadržava.
Slana voda i hloridna okruženja mogu biti agresivna prema aluminijumu i zahtevaju pažljiv izbor materijala i zaštitne obrade.
Ekstremne pH vrednosti mogu napadati aluminijum i anodni sloj. Uslovi rada treba da budu poznati pre izbora procesa.
Ako se zaštitna površina lokalno ošteti, izloženi metal može imati drugačije ponašanje od neoštećene anodizovane zone.
Hemijski sastav legure utiče i na anodizaciju i na koroziono ponašanje. Zato se stvarna otpornost ne može procenjivati samo na osnovu reči „aluminijum“. Kod tehničkog upita oznaka legure je jedna od najvažnijih informacija.
Porozna struktura anodnog sloja je korisna jer omogućava bojenje, ali se nakon toga površina završno obrađuje kako bi se pore stabilizovale i smanjila njihova otvorenost prema okolini. U praksi, završna obrada sloja ima važnu ulogu u njegovom korozionom ponašanju.
Kako se boji anodizovani aluminijum?Čak i kvalitetno anodizovana komponenta može imati problem ako konstrukcija zadržava vodu, pravi uske zazore, kombinuje nekompatibilne metale ili stvara mesta koja se teško ispiraju i suše. Površinska zaštita i konstrukcija treba da rade zajedno.
Type III obično daje deblji funkcionalni sloj od Type II i može biti dobar izbor kada su pored korozije važni habanje i mehanička otpornost. Ipak, deblji sloj nije automatski najbolji odgovor za svaku korozionu situaciju. Legura, okruženje, geometrija i završna obrada ostaju jednako važni.
Pogledajte Type II / Type III poređenjeDa. Aluminijum je prirodno dobro zaštićen tankim oksidnim slojem, ali u agresivnim uslovima može doći do lokalne korozije, promene boje ili drugih oblika propadanja površine.
Ne postoji univerzalna obrada koja garantuje potpunu zaštitu u svim sredinama. Anodizacija može značajno poboljšati zaštitu, ali rezultat zavisi od legure, procesa, završne obrade, geometrije i realnog okruženja.
Ne nužno. Type III daje deblji funkcionalni sloj, ali izbor procesa treba da prati sve zahteve dela — koroziju, habanje, tolerancije, izgled i cenu obrade.
Legirajući elementi utiču na elektrohemijsko ponašanje aluminijuma i na izgled i strukturu anodnog sloja. Zato dve različite legure ne moraju reagovati isto.
Sama boja nije osnovni kriterijum korozione zaštite. Zaštitu prvenstveno određuju tip i kvalitet anodnog sloja, završna obrada i uslovi rada.
Pored crteža i legure, korisno je opisati radno okruženje: vlagu, slanu sredinu, kontakt sa hemikalijama, temperaturu i očekivani životni vek komponente.
Crtež i legura su početak. Za dobar izbor procesa korisno je znati gde komponenta radi, čemu je izložena i koja funkcija površine je kritična.