Öppet anodskikt
Direkt efter anodiseringen är ytan porös och redo för fortsatt ytbehandling.
Hur anodskiktets porösa struktur möjliggör infärgning och hur natur- och svart finish används i processen.
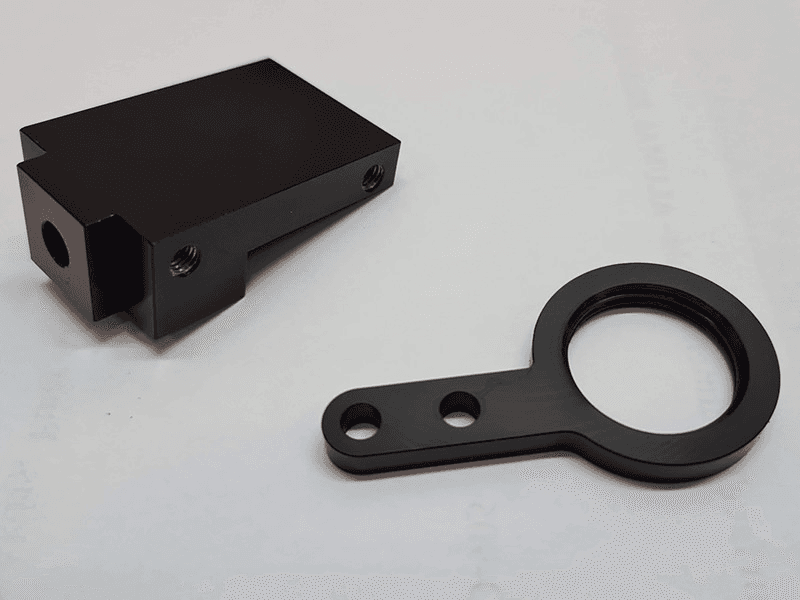
Vid typisk svavelsyraanodisering bildas ett kontrollerat oxidskikt med en fin porös struktur. Det är dessa porer som gör infärgning möjlig före den avslutande förseglingen.
Pigmentet ligger inte ovanpå aluminiumet som traditionell lack. Det tas upp i anodskiktets porer och därefter stabiliseras och förseglas ytan. Därför har anodiserad färg en annan karaktär än vanlig målning.
I Fintlings Serbia är de bekräftade ytfinisherna natur och svart. Natur innebär att inget pigment tillsätts, medan svart finish innebär infärgning före porförseglingen.
Vid anodisering i svavelsyra bildas ett skikt med ett stort antal fina porer. Medan porerna är öppna kan de ta upp lämpligt pigment. Efter infärgningen avslutas processen så att porerna stabiliseras och deras öppenhet mot omgivningen minskar.
Direkt efter anodiseringen är ytan porös och redo för fortsatt ytbehandling.
Vid svart finish går pigmentet in i porerna i stället för att enbart ligga som en film ovanpå ytan.
Efter infärgningen avslutas processen så att färg och skiktegenskaper stabiliseras enligt den aktuella specifikationen.
Rengöring och tidigare bearbetning påverkar slutresultatet. Bearbetningsspår, grovhet och ursprunglig yta försvinner inte automatiskt genom anodisering.
Genom den elektrokemiska processen skapas ett poröst oxidskikt med lämplig struktur och skikttjocklek.
Vid naturfinish tillsätts inget pigment. Vid svart finish tas pigment upp i porerna före förseglingen.
Porerna stabiliseras i slutsteget så att ytan får de egenskaper som definierats i specifikationen.
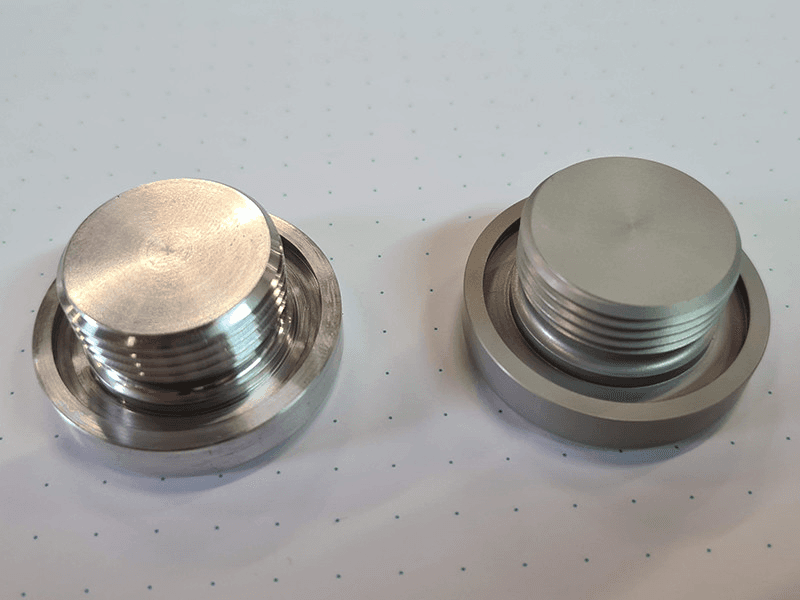
Vid naturanodisering genomgår aluminiumet anodiseringsprocessen men färgas inte med svart pigment efter att skiktet har bildats. Slutligt utseende påverkas fortfarande av legering, förbehandling och skikttjocklek.
Även om svart pigment används är slutresultatet inte helt oberoende av underlaget. Legering, förbehandling, anodskiktets egenskaper och detaljens geometri kan påverka ton, glans och jämnhet.
Olika legeringsämnen kan påverka anodskiktets naturliga ton och hur den svarta finishen ser ut visuellt.
En polerad, bearbetad eller matt yta får inte nödvändigtvis samma utseende efter anodisering och infärgning.
Skiktets struktur och tjocklek påverkar hur ytan tar upp pigment och hur den slutliga finishen upplevs.
Fördjupningar, trånga områden, gängor och kontaktzoner kan ha andra processförutsättningar än stora fria ytor.
Type II eller Type III väljs utifrån detaljens funktion, önskad skikttjocklek och driftförhållanden. Svart färg kan vara ett tilläggskrav men bör inte styra valet av fel grundprocess.
För tekniska komponenter räcker det ofta att ange svart ytfinish. När visuell överensstämmelse mellan serier eller mellan flera komponenter är särskilt viktig bör förväntningarna definieras tydligare och gärna jämföras mot ett referensprov.
Vid den mekaniska och elektriska kontakten mot fixturen sker processen inte på samma sätt som på den fria ytan. Om anodskiktet i kontaktzonen är annorlunda eller saknas kan pigmentet inte skapa identiskt resultat där.
Varför uppstår kontaktmärken?Nej. Vid anodisering tas pigment upp i det porösa oxidskikt som först har bildats på aluminiumet. Vid vanlig målning skapas i stället en separat färgfilm ovanpå ytan.
Nej. En naturanodiserad detalj har ett bildat anodiskt oxidskikt men inget tillsatt svart pigment. Ytan är alltså behandlad även om den fortfarande ser metallisk ut.
Inte nödvändigtvis. Legering, förbehandling, anodskiktets karaktär och geometri kan påverka slutlig ton och glans.
Inte på ett tillförlitligt sätt. Anodisering följer grundytan och spår från mekanisk bearbetning eller ojämnheter kan fortfarande synas efter infärgning.
Den beter sig inte som en traditionell färgfilm som lossnar från underlaget eftersom pigmentet finns i anodskiktet. Däremot kan ytan skadas om själva anodskiktet skadas mekaniskt.
Färgen är ett tilläggskrav. Grundprocessen bör väljas efter funktion, skikttjocklek, toleranser och driftförhållanden.
Skicka ritning, legering, antal och information om önskat utseende. Om visuell överensstämmelse är särskilt viktig, ange även vilka ytor som är kritiska.