Snabb oxidbildning
En färsk aluminiumyta reagerar nästan omedelbart med syre och skapar en tunn skyddsfilm.
Hur det naturliga och anodiserade oxidskiktet skyddar aluminium mot atmosfäriska och andra korrosiva miljöer.
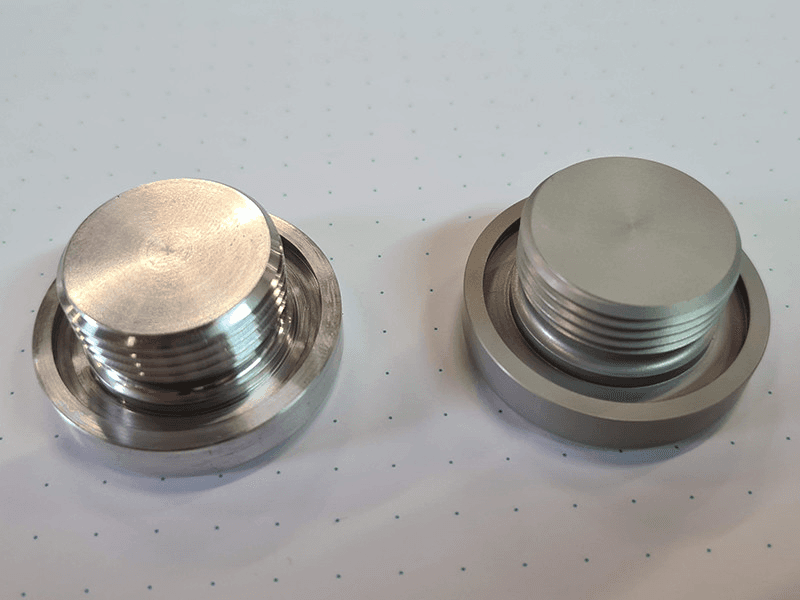
Aluminium reagerar snabbt med syre och bildar ett tunt naturligt oxidskikt på ytan. Detta skikt bromsar fortsatt angrepp och är en viktig orsak till aluminiumets naturliga korrosionsbeständighet.
Det naturliga oxidskiktet räcker dock inte i alla miljöer. Fukt, salter, sura eller alkaliska miljöer, föroreningar och mekaniska skador kan förändra materialets beteende och ge lokal korrosion.
Anodisering använder samma grundfenomen — bildning av aluminiumoxid — men under kontrollerade förhållanden. Resultatet är ett tjockare och mer definierat skyddsskikt vars egenskaper kan anpassas till detaljens användning.
På stål bildar korrosionsprodukterna normalt inte en stabil skyddsbarriär. Aluminiumets naturliga oxidfilm bildas däremot mycket snabbt och sitter starkt bundet till grundmaterialet, vilket bromsar vidare reaktion med omgivningen.
En färsk aluminiumyta reagerar nästan omedelbart med syre och skapar en tunn skyddsfilm.
Den naturliga oxiden är inte en vanlig beläggning ovanpå ytan utan är kemiskt kopplad till aluminiumet.
Det naturliga skiktet är tunt. I mer krävande miljöer eller på funktionella komponenter behövs ofta ett mer kontrollerat och tjockare skydd.
Vid anodisering byggs det naturliga oxidskiktet upp elektrokemiskt till betydligt större tjocklek. Skiktets struktur och avslutande behandling påverkar hur väl ytan står emot miljö, slitage och lokala skador.
Långvarig fukt och vatten som stannar kvar på ytan kan vara problematiskt, särskilt i springor och områden där vätska samlas.
Saltvatten och kloridhaltiga miljöer kan vara aggressiva mot aluminium och kräver noggrant material- och ytbehandlingsval.
Extrema pH-värden kan angripa både aluminium och anodskikt. Driftmiljön bör därför vara känd före processval.
Om den skyddande ytan skadas lokalt kan det exponerade området bete sig annorlunda än den oskadade anodiserade ytan.
Legeringens kemiska sammansättning påverkar både anodisering och korrosionsbeteende. Därför kan korrosionsmotstånd inte bedömas enbart utifrån ordet ”aluminium”. Materialbeteckningen är en av de viktigaste uppgifterna i en teknisk förfrågan.
Det porösa anodskiktet är användbart eftersom det kan ta upp pigment, men ytan behandlas därefter för att stabilisera porerna och minska deras öppenhet mot omgivningen. Den avslutande behandlingen har därför betydelse för korrosionsbeteendet.
Hur färgas anodiserat aluminium?Även en väl anodiserad komponent kan få problem om konstruktionen samlar vatten, skapar trånga springor, kombinerar olämpliga metaller eller ger områden som är svåra att skölja och torka. Konstruktion och ytbehandling bör fungera tillsammans.
Type III ger normalt ett tjockare funktionellt skikt än Type II och kan vara relevant när slitage och mekanisk tålighet är viktiga utöver korrosion. Ett tjockare skikt är dock inte automatiskt rätt svar på varje korrosionsproblem. Legering, miljö, geometri och efterbehandling är fortfarande avgörande.
Se jämförelsen Type II / Type IIIJa. Aluminium skyddas naturligt av ett tunt oxidskikt, men i aggressiva miljöer kan lokal korrosion, missfärgning och andra ytförändringar uppstå.
Ingen ytbehandling ger universellt fullständigt skydd i alla miljöer. Anodisering kan förbättra skyddet avsevärt, men resultatet beror på legering, process, efterbehandling, geometri och driftmiljö.
Inte nödvändigtvis. Type III ger ett tjockare funktionellt skikt, men processvalet bör ta hänsyn till hela kravbilden: korrosion, slitage, toleranser, utseende och kostnad.
Legeringsämnen påverkar aluminiumets elektrokemiska beteende samt anodskiktets utseende och struktur. Två olika legeringar behöver därför inte reagera likadant.
Själva färgen är inte huvudkriteriet för korrosionsskydd. Skyddet bestäms främst av anodskiktets typ och kvalitet, efterbehandlingen och driftmiljön.
Utöver ritning och legering är det värdefullt att beskriva driftmiljön: fukt, salt, kemikalier, temperatur och förväntad livslängd.
Ritning och legering är början. För ett bra processval behöver vi också veta var komponenten används, vad den utsätts för och vilken ytfunktion som är kritisk.