Elektrisk ledning
Kontakten måste vara tillräckligt stabil för att strömmen ska kunna ledas mellan fixturen och aluminiumkomponenten.
Varför elektrisk kontakt krävs under anodisering och hur upphängningspunkten väljs med hänsyn till teknik och estetik.
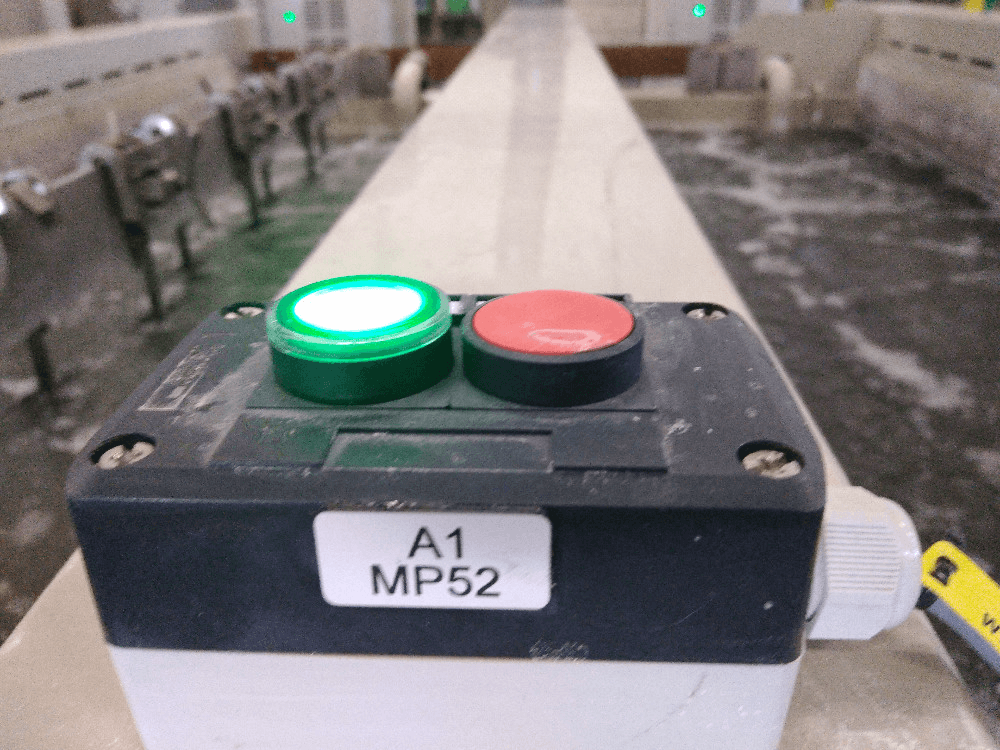
För att en aluminiumdetalj ska kunna anodiseras måste den vara elektriskt ansluten till fixturen och likströmskällan under processen. Kontakten är alltså inte en obetydlig detalj utan ett grundvillkor för att komponenten ska fungera som anod.
Samtidigt måste detaljen hållas mekaniskt säkert när den går genom processbaden. Därför kan området där fixturen ligger mot komponenten inte få exakt samma ytresultat som en fri yta som har full kontakt med elektrolyten.
I praktiken betyder det att kontaktpunkten bör planeras. Ett bra val minskar den visuella påverkan, skyddar funktionellt kritiska ytor och bidrar till en stabil och repeterbar process.
Under anodiseringen är komponenten anoden i det elektrokemiska systemet. Fixturen måste därför både leda ström till detaljen och hålla den säkert genom förbehandling, anodisering, eventuell infärgning och avslutande processteg.
Kontakten måste vara tillräckligt stabil för att strömmen ska kunna ledas mellan fixturen och aluminiumkomponenten.
Detaljen måste sitta fast under förflyttning mellan bad och under själva processen utan att röra sig eller lossna.
Fria ytor behöver exponeras för processlösningen. Där fixturen ligger mot detaljen blir åtkomst och skikttillväxt annorlunda.
Där fixturen ligger an mot komponenten kan ytan sakna fullt anodskikt eller få ett annat utseende än den omgivande ytan. Märkets form och storlek beror på detaljens geometri, upphängning, processkrav och hur stabil kontakt som behövs.
Om komponenten har en yta som inte syns efter montering kan den ofta vara mer lämplig än en yttre dekorativ sida.
Kontakten bör inte slumpmässigt placeras på en passning, precisionsdiameter, gänga eller tätningsyta om funktionen kan påverkas.
Kontaktzonen bör ge stabil mekanisk och elektrisk anslutning utan att skada tunna eller känsliga delar.
Vid serier är det bra att definiera samma kontaktläge så att utseende och funktionella förutsättningar blir så lika som möjligt mellan detaljer.
Många missförstånd uppstår när kunden förväntar sig helt identisk yta på alla sidor och först efter behandling upptäcker att kontakten måste finnas någonstans. Detta kan undvikas genom att viktiga och mindre viktiga ytor markeras i förväg.
Komponenten måste både hållas och vara elektriskt ansluten under processen. Ett realistiskt mål är därför att planera kontaktmärket på den minst kritiska platsen — inte att låtsas som att kontakt inte behövs. Ett bra tekniskt samtal före behandling löser detta mycket bättre än ett estetiskt krav i efterhand.
Komponenten måste vara elektriskt ansluten som anod under processen. Fixturen leder samtidigt ström och håller detaljen mekaniskt.
Behovet av elektrisk och mekanisk kontakt kan inte tas bort. Däremot kan märket ofta planeras till en mindre viktig eller mindre synlig yta om detaljens geometri tillåter det.
Nej. Det beror på geometri, nödvändig stabilitet, elektrisk belastning, upphängning och process. Det finns ingen enda universell storlek.
Det beror på detaljens funktion och geometri. Om gängan är kritisk kan det vara olämpligt. Sådana ytor bör markeras tydligt före behandling.
Nej. Infärgning sker i anodskiktet. Om kontaktzonen saknar fullt anodskikt kan svart finish inte göra den identisk med den fria anodiserade ytan.
Markera ytor där kontaktmärke inte accepteras, kritiska mått och funktionella zoner. Ange även en föredragen kontaktplats om en sådan finns.
Om komponenten har visuellt eller funktionellt kritiska ytor bör kontaktpunkten vara en del av den tekniska överenskommelsen före anodisering.